
Experimento:
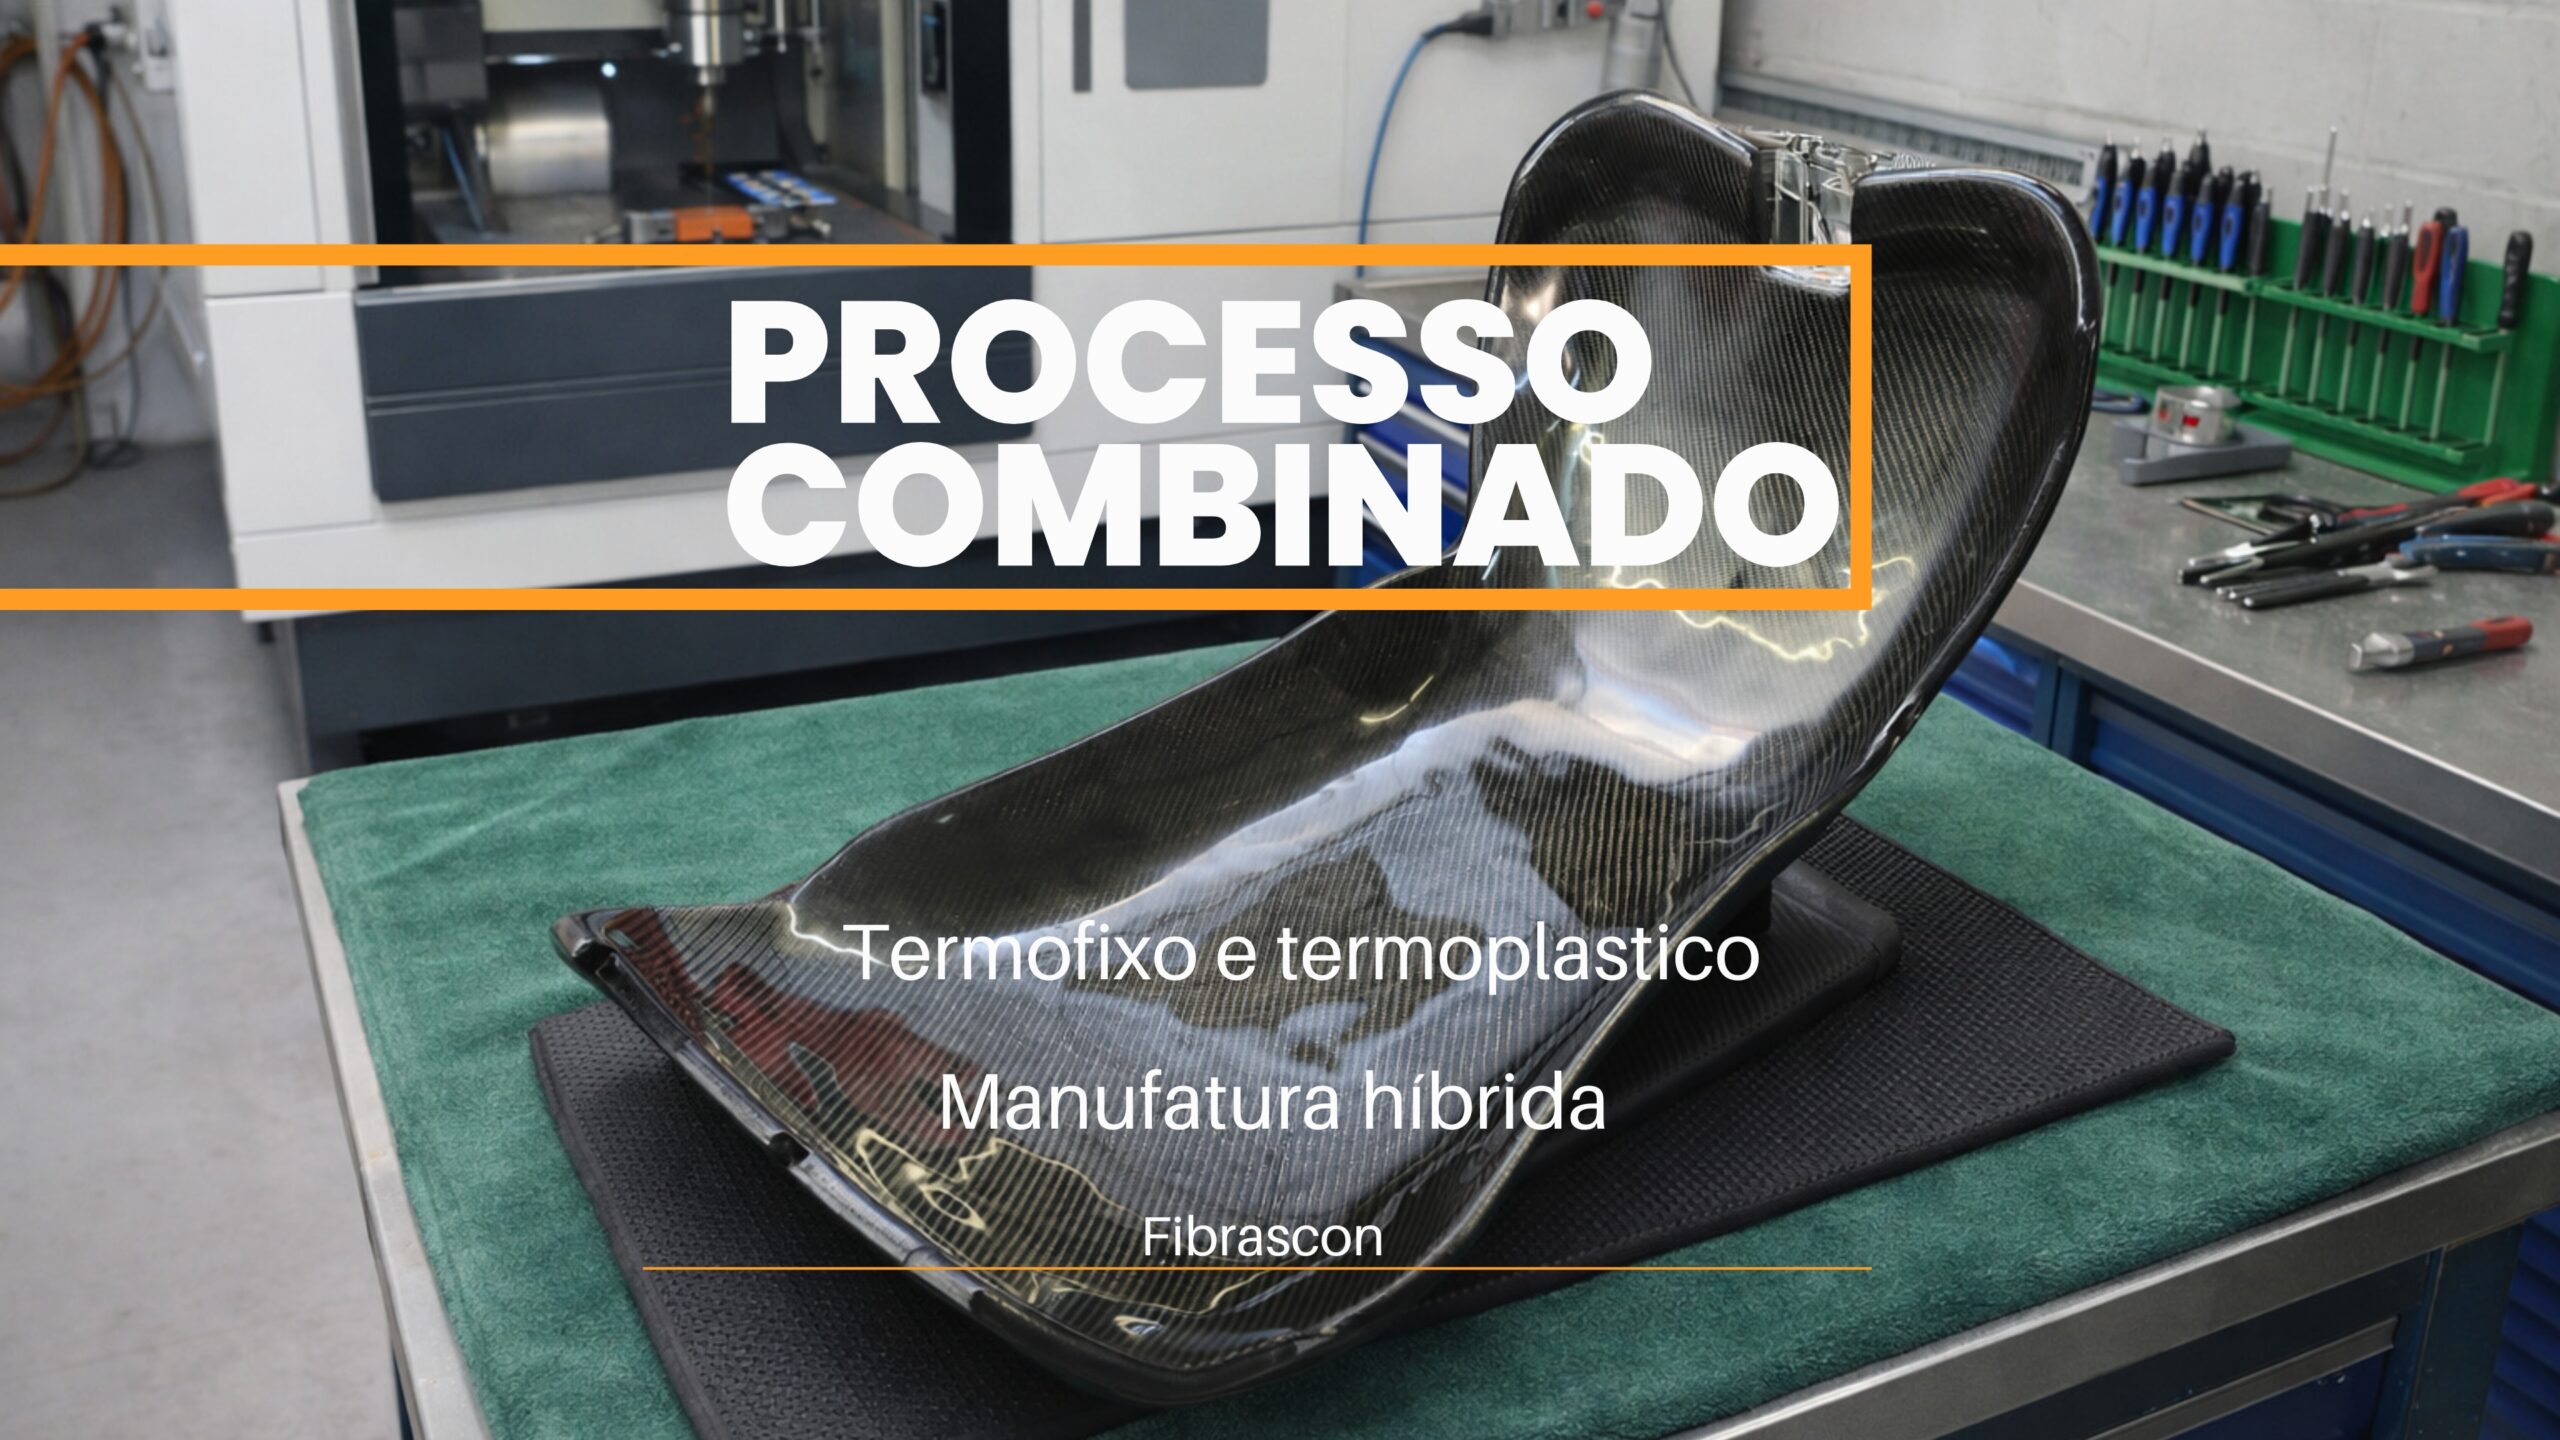
Termoplásticos e Termofixos
É possível trabalhar com impresão 3d e laminação em fibra de vidro?
Recentemente, colocamos em prática uma ideia que há muito tempo despertava nossa curiosidade: combinar manufatura aditiva com o processo de hand lay‑up. O objetivo era criar um processo híbrido, capaz de unir a velocidade e precisão geométrica da impressão 3D com a resistência estrutural dos compósitos termofixos, reduzindo o tempo de produção e ampliando as possibilidades de design. Um dos fatores que nos motivou foi justamente o tempo de execução: projetos em PRFV geralmente levam de 30 a 45 dias, dependendo das dimensões e do grau de dificuldade, enquanto a impressão 3D FDM exige poucos dias — ou até poucas horas quando o modelo é fatiado e distribuído entre várias impressoras.
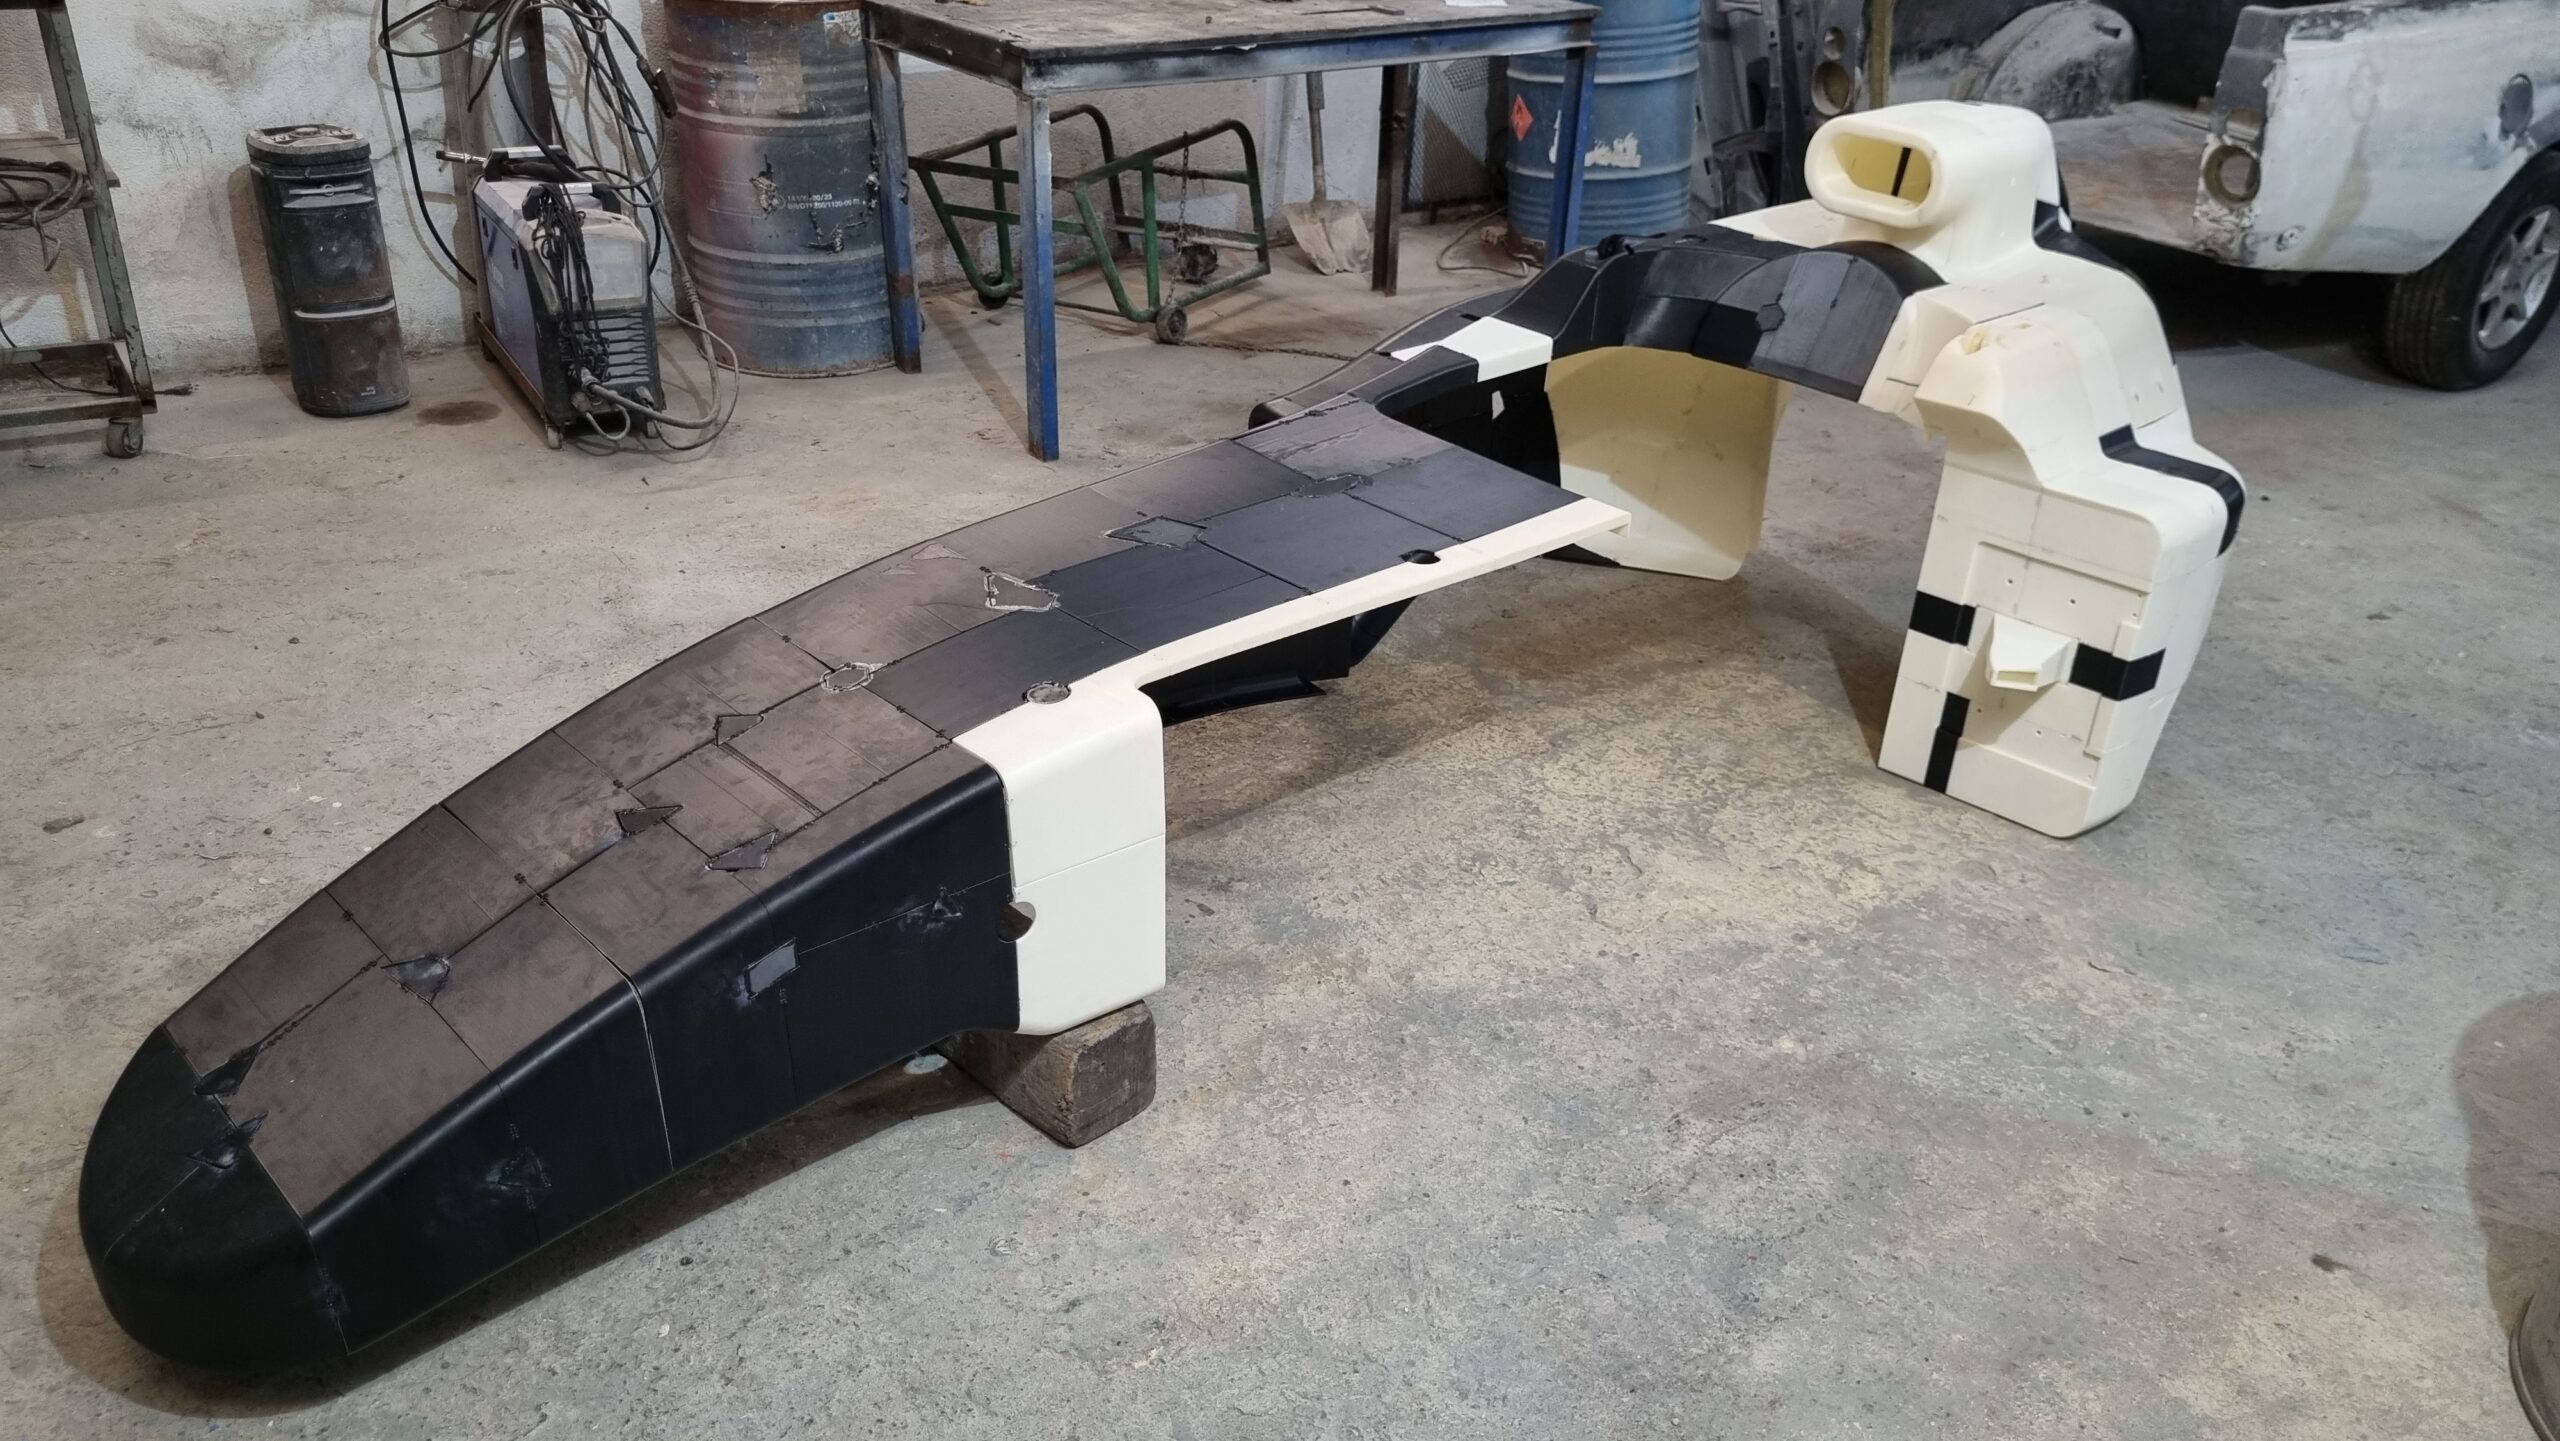
Apesar da velocidade e fidelidade geométrica da manufatura aditiva, a resistência e a durabilidade das peças impressas ainda deixam a desejar. Isso nos levou a investigar como reforçar termoplásticos com camadas de compósitos, estudando a compatibilidade entre sistemas termofixos e termoplásticos. Nosso objetivo era resolver um problema prático: a baixa energia superficial do ABS, que dificulta a adesão química com resinas, e sua maior dilatação térmica, que gera tensões na interface. Por isso, exploramos tanto adesivos quanto ancoragem mecânica como estratégias complementares.
Algumas peças‑piloto impressas em ABS — escolhido por ser barato, acessível e permitir geometrias complexas com ranhuras e canais — serviram como base para o experimento. Desbastamos a superfície para criar ranhuras e microentrâncias que aumentassem a área de contato e favorecessem o entrelaçamento físico. Ao envolver a superfície com um laminado de PRFV, obtivemos boa ancoragem inicial, porém, em testes de torção, ocorreu delaminação devido à incompatibilidade química e à ausência de travamento mecânico suficiente.
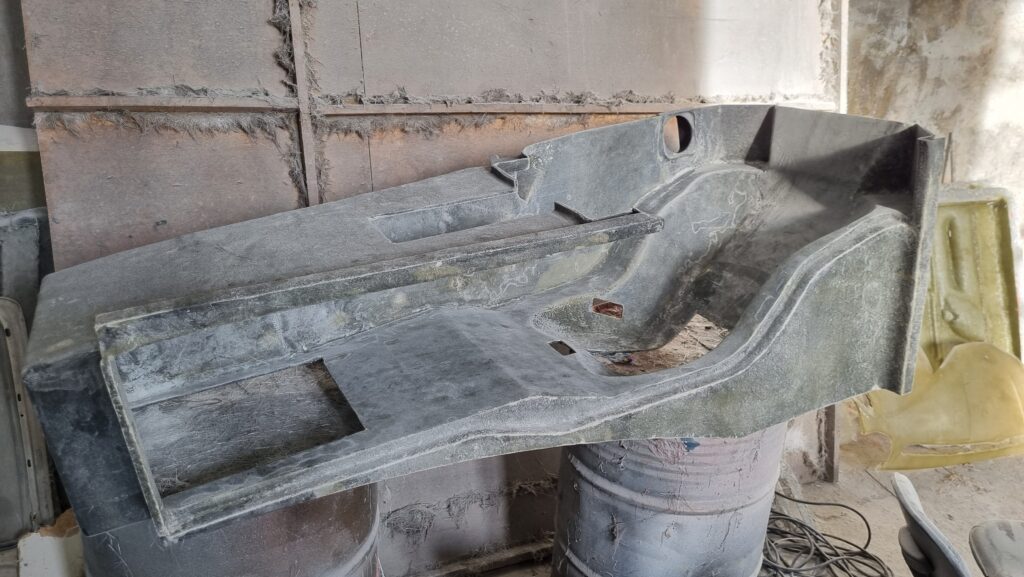
Na segunda amostra, combinamos desbaste superficial com uma camada de resina epóxi, criando uma estrutura híbrida. O epóxi atuou como “primer estrutural”, já que apresenta excelente adesão ao ABS e baixa retração. Sobre ele aplicamos viniléster como camada de transição, aproveitando sua compatibilidade intermediária, e finalizamos com poliéster, que é mais econômico e adequado para ganho de volume e rigidez. Essa sequência cria uma transição entre sistemas:
• o epóxi funciona como camada de alta adesão;
• o viniléster atua como ponte química;
• o poliéster permite entrar em um sistema mais acessível e volumoso.
Idealmente, o poliéster deve ser aplicado ainda dentro da janela de cura do viniléster para garantir ligação mais forte entre as camadas. Embora o desempenho tenha sido superior ao da primeira amostra, o processo mostrou limitações: maior complexidade, tempo de cura elevado e risco de delaminação em regiões com tensões concentradas.
A utilização de adesivos poliméricos é vantajosa pela capacidade de distribuir tensões de forma uniforme, reduzir peso e unir materiais distintos. No entanto, seu desempenho depende de fatores como compatibilidade entre substratos, retração, dilatação térmica, tempo de cura e condições de aplicação. Em materiais de baixa energia superficial, como ABS, PP ou PE, a ancoragem mecânica muitas vezes supera adesivos, pois independe da ligação química.
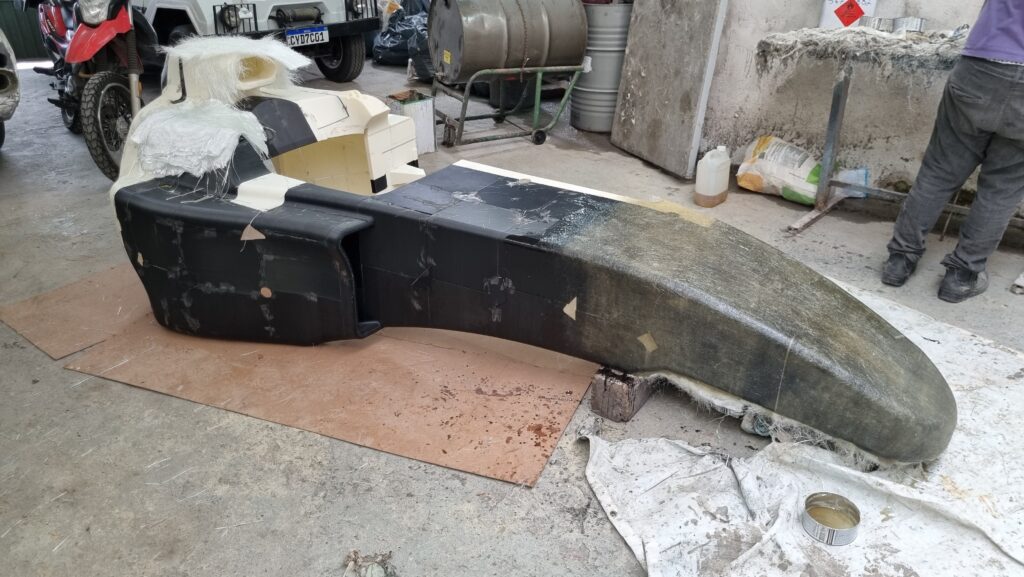
Por isso, na etapa final, retornamos ao processo de lixamento e modelagem de ranhuras, criando canais e vazios comunicantes por onde passamos rovings embebidos. Esses pontos estratégicos de travamento mecânico apresentaram desempenho superior ao sistema de camadas transitórias, já que criam amarrações internas que resistem melhor à torção e ao cisalhamento.
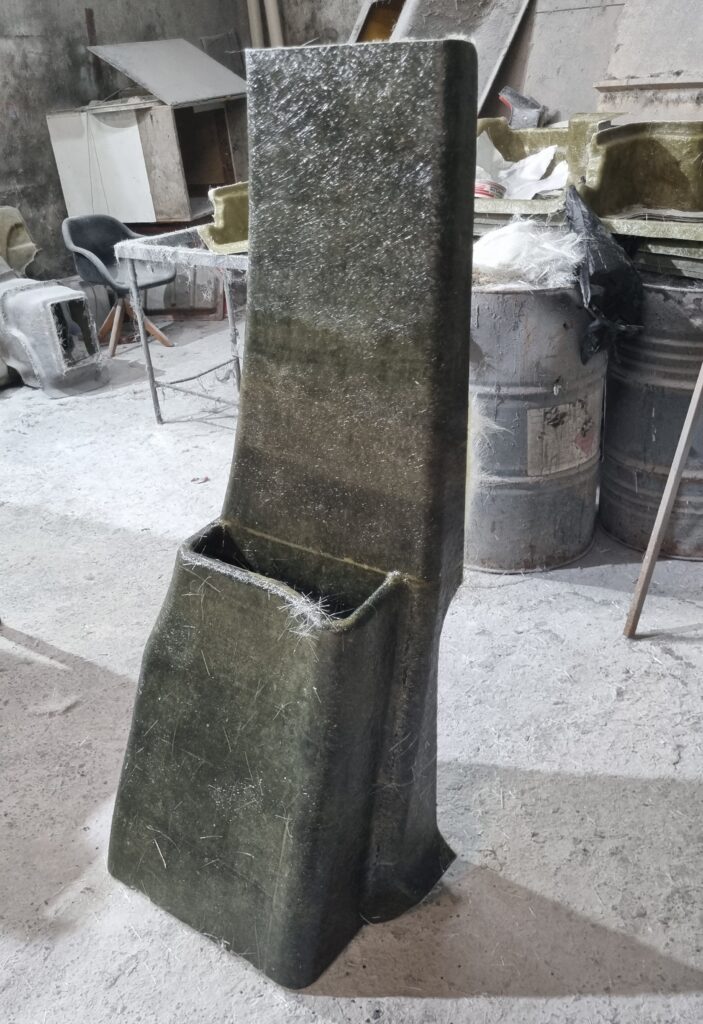
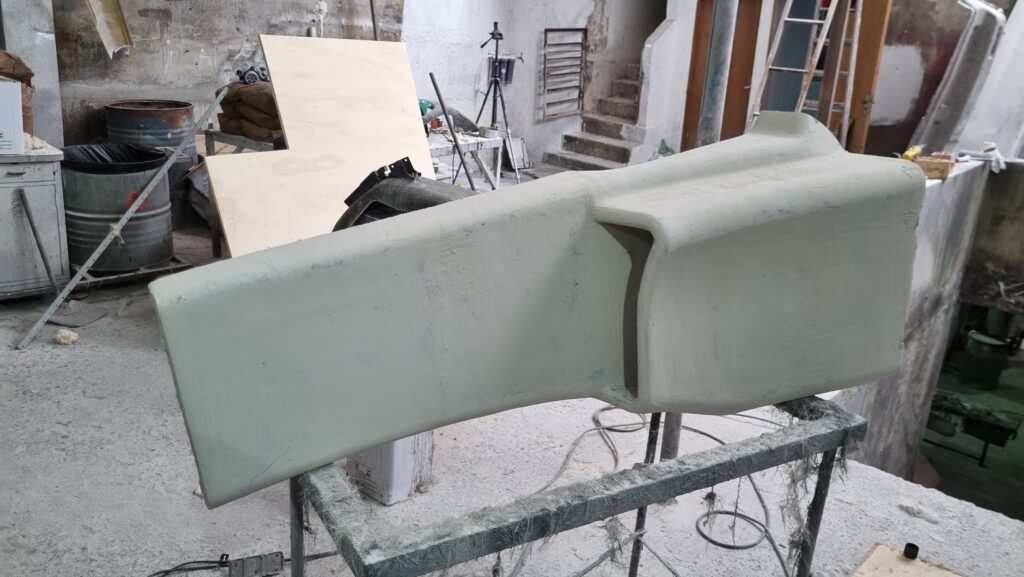
A ideia se baseia em utilizar uma peça impressa em ABS com ranhuras e microentrâncias que permitem entrelaçamento e, em alguns pontos, até “encardamento”, imobilizando a peça mecanicamente com excelente custo operacional. Testes adicionais foram feitos com peças envelopadas em PRFV com resina poliéster, utilizando entrâncias e galerias comunicantes para passagem de rovings embebidos, gerando um trabalho conjunto excepcional entre os materiais.
Esse processo híbrido abre portas para aplicações práticas em prototipagem estrutural, moldes rápidos, reforço de componentes impressos e peças únicas de grande porte. Setores como náutico, automotivo, industrial, aeroespacial leve e arquitetura podem se beneficiar dessa técnica, especialmente quando há necessidade de reduzir custos e acelerar ciclos de produção.
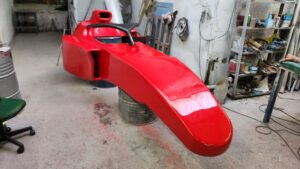
Para aprofundar o estudo, ainda pretendemos testar outros termoplásticos, aplicar ativação superficial por plasma, otimizar geometrias de ancoragem e realizar simulações por elementos finitos para prever tensões térmicas e comportamento interfacial. Documentar tempos de cura, temperaturas, métodos de desbaste e resultados de testes será essencial para padronizar o processo e permitir sua replicação por outros profissionais.
Fibrascon Ind. Whatsapp: (11) 96889-6565
#fibrascon #desenvolvimentoemprfv #fibradevidro #solucoesemprfv #solucoesemfibradevidro #peçasemfibradevidro #peçasemprfv
Sandro Martins Braga de Maria
Gestor de fabricação industrial
Fibrascon ind
 (11) 96889-6565
Saiba mais no Instagram:


